


Laserrengöring är känd som "grön rengöringsteknik". Med fördelarna med miljöskydd, hög effektivitet och icke-kontakt har den blivit alltmer populär inom biltillverkning, skeppsbyggnad, skydd av kulturlämningar och andra områden. Men även om tekniken är bra är den inte alltid lätt att använda. Vid faktisk produktion är rengöringseffekten ojämn, ytan på underlaget är skadad och utrustningen överhettas under lång-drift. Dessa tre problem är de vanligaste smärtpunkterna som operatörer stöter på och är också flaskhalsar som begränsar stor-tillämpning av laserrengöring.
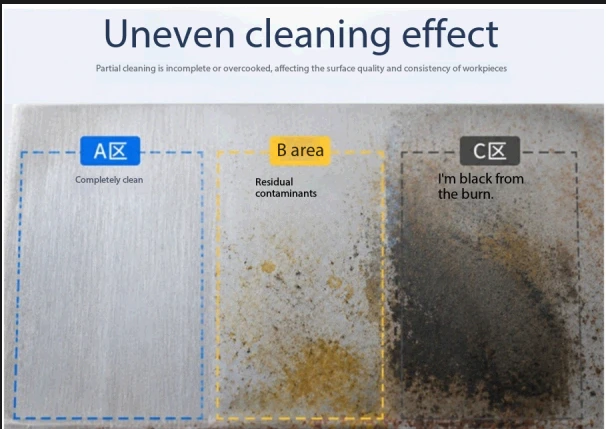
Smärtpunkt 1: Inkonsekventa rengöringsresultat
Fenomen: Ojämnt rengöringsdjup över ytan av ett enskilt arbetsstycke-föroreningar avlägsnas helt i vissa områden, medan färg- eller oxidskikt finns kvar i andra; vissa fläckar visar tecken på "över-bearbetning", vilket resulterar i mörkare eller missfärgning av substratytan.
Orsaker:
Svårighet att exakt kontrollera laserns termiska effekt: Överdriven energi skadar substratet, medan otillräcklig energi inte lyckas helt avlägsna föroreningar.
Icke-jämn föroreningstjocklek: Variationer i tjockleken på färg- eller oxidskikt gör att en fast energiutgång inte kan passa alla områden.
Kritisk parameter-oskärpa avstånd: Ökning av defokuseringsavståndet från 0 mm till 5 mm orsakar en minskning av laserns effekttäthet med 64 %, vilket direkt påverkar rengöringsprestanda.
Motåtgärder: Välj en lämplig kombination av processparametrar baserat på föroreningarnas typ och tjocklek (t.ex. optimala parametrar för färgborttagning på aluminiumlegering: enkel-pulsenergi på 0,45 mJ, 33 % strålöverlappningshastighet och 1 mm oskärpa avstånd); Om det är möjligt, implementera in-linjeövervakningsteknik för att justera laserparametrar i realtid.
Smärtpunkt 2: Underlagsskada
Fenomen: Efter rengöring uppvisar substratytan smältning, missfärgning, mikro-sprickor eller till och med gropbildning, vilket gör att arbetsstycket blir skrot.
Orsaker:
Återstående termiska effekter från lasern orsakar irreversibel skada på substratet; detta är en kritisk utmaning vid industriell tillämpning av laserrengöring.
Även små fel i parameterinställningar kan leda till överhettning av underlaget. Detta gäller särskilt för stål, där substratets värmeledningsförmåga är mycket högre än för ytföroreningar (ungefär . 50 W/(m·K) vs. 0.1 W/(m·K)); de komplexa värmeledningsbanorna gör kontroll svår.
Motåtgärder: Använd simuleringar av finita elementanalys (FEA) för att förutsäga substrattemperatur och termiska spänningsfält, och därigenom optimera processparametrar. Obs: Även om lätt omsmältning av ytan potentiellt kan förbättra ytegenskaperna, måste den uppnås genom exakt kontroll; annars kan det ge kontraproduktiva resultat.
Smärtpunkt 3: Utrustningen överhettas under långvarig drift
Fenomen: Efter att ha arbetat kontinuerligt i flera timmar kan laserrengöringsutrustning uppleva en minskning av lasereffekten, försämrad rengöringsprestanda eller till och med systemavstängningar som utlöses av larm. Handhållna laserrengöringsapplikationer har särskilt stränga krav på värmeavledning; överhettning påverkar direkt rengöringseffektiviteten och driftsäkerheten.
Orsaker: Långvarig kontinuerlig drift av hög-laserrengöringsutrustning leder till värmeackumulering, vilket höjer temperaturen på interna laserkristaller och pumpkällor. Detta resulterar i instabil uteffekt och inkonsekvent rengöringskvalitet. Ihållande höga temperaturer påskyndar också åldrandet av kärnkomponenter, vilket ökar underhållskostnaderna.
Lösning: Att utrusta systemet med en pålitlig industrikylare är den mest direkta lösningen. Teyu erbjuder en rad kylare speciellt utformade för laserrengöringstillämpningar:
CWFL-2000 Chiller: Designad för 2000W fiberlaserrengöringsmaskiner, den har dubbla oberoende kylkretsar för att separat kyla laserkällan och optiska komponenter. Med en temperaturkontrollprecision på ±1 grad säkerställer den att kritiska komponenter förblir opåverkade av överhettning under högeffektsrengöring.
CWFL-6000ENW Handhållen laserrengöringskylare: Designad för 6 kW handhållna laserrengöringssystem, den erbjuder tvåkretsoberoende temperaturkontroll med en precision på ±1 grad. Den isolerar effektivt värmekällastörningar för att säkerställa stabil lasereffekt.
CWFL-ANW-serien av kylaggregat för handhållen lasersvetsning stöder lasersystem från 1kW till 6kW och rymmer olika applikationer, inklusive handhållen lasersvetsning, rengöring och skärning. Med ett temperaturkontrollsystem med dubbla-kretsar bibehåller den stabila temperaturer för både laserkällan och optiska komponenter, och förhindrar därmed termisk drift.
Tre sammankopplade utmaningar-inkonsekventa resultat och substratskador-stammar från okontrollerade termiska effekter, en situation som förvärras ytterligare av överhettning av utrustningen. Lösningen ligger i ett synergistiskt tillvägagångssätt: processoptimering fungerar som grunden, temperaturkontrollsystemet fungerar som skydd och onlineövervakning ger viktigt stöd. Endast genom koordineringen av dessa tre element kan laserrengöring effektivt ta bort föroreningar utan att skada substratet, samtidigt som en stabil utrustningsfunktion säkerställs. När städkvaliteten fluktuerar, förutom att justera parametrar, glöm inte bort det tyst fungerande kylsystemet-det är ofta en kritisk men ofta ignorerad länk.


