


01
Pappershöjdpunkter
Ultra-hög-lasrar möjliggör enkel-svetsning av tjocka-sektionskomponenter, vilket ger fördelar som hög effektivitet och låg kostnad; dock hindrar förekomsten av puckeldefekter deras praktiska tillämpning. Den här studien föreslår en metod för att undertrycka puckeldefekter baserad på ytstrukturen hos stumfogar-, vilket framgångsrikt uppnår högkvalitativ enkel-svetsning av 20 mm tjockt rostfritt stål. En Computational Fluid Dynamics (CFD) modell som innehåller ytmikrostrukturegenskaper etablerades, och dess simuleringsresultat visade god överensstämmelse med experimentella data. Yttexturering utövar två primära direkta effekter: den främjar expansionen av den smälta poolen och förbättrar laserenergiabsorptionen, vilket underlättar övergången av nyckelhålet från ett icke-penetrerande till ett penetrerande tillstånd. Den smälta metallen nära nyckelhålets väggar uppvisar högre tangentiella hastigheter samtidigt som den inhiberar smältans nedåtgående flöde; dessutom möjliggör frånvaron av en zon med låg-hastighet i botten av den smälta poolen ytspänning-som drivs tillbaka-sidosmältan, och därigenom undertrycker bildandet av puckeldefekter. De resulterande svetssömmarna har finare korn och en högre andel låga-korngränser, vilket uppvisar utmärkt draghållfasthet och töjning. Förändringarna i svetsmikrostrukturen härrör från de mer intensiva termiska cyklerna som upplevs av den smälta poolen, medan förbättringarna i mekaniska egenskaper främst tillskrivs den förbättrade kvaliteten på svetsformationen. Den här metoden kräver ingen extra hjälputrustning under svetsprocessen, och erbjuder en mycket lovande lösning för industriell tillämpning av ultra-hög-svetsning med enkel-laser vid tillverkning av tjocka-komponenter.
02
**Fulltextöversikt**
Att ta itu med de utmaningar som är förknippade med ultra-hög-svetsning med enkel-svetsning av tjocka plåtar-särskilt dess känslighet för "humpande" defekter trots dess höga effektivitet och låga kostnad, och beroendet av befintliga dämpningsmetoder på ytterligare hjälputrustning-föreslår den här studien en metod för ytstruktur{6}för{5}mikro{6} tvärsnitt, med 20 mm tjockt 316L austenitiskt rostfritt stål som experimentmaterial. Ytmikro-strukturer med varierande parametrar tillverkades via pulsad laserrutnätsskanning (betecknad som P-0 för den icke-strukturerade kontrollgruppen, där alla parametrar ställdes till noll; och P-1 till P-4 för mikro-}med olika avsökningsgrupper med 1 mm strukturerad, men 0 mm. i lasereffekt och pulsfrekvens). Dessutom etablerades en CFD-modell med ytmikro-strukturegenskaper, och undersökningen genomfördes med hjälp av en omfattande uppsättning tekniker inklusive laserkonfokalmikroskopi, elektronbackscatter-diffraktion (EBSD), dragtestning och höghastighetsavbildning. Experimentresultaten visar att parametergrupp P-2 (lasereffekt: 90 W; pulsfrekvens: 100 Hz) effektivt undertrycker puckeldefekter och därigenom uppnår högkvalitativ enkel-svetsning. Den underliggande mekanismen involverar ytmikro-strukturering som främjar smältpoolsexpansion och laserenergiabsorption, vilket underlättar övergången av nyckelhålet från ett icke-penetrerande till ett penetrerande tillstånd. Denna övergång resulterar i ökad tangentiell hastighet för den smälta metallen nära nyckelhålsväggarna, hämmat nedåtgående flöde av smältan och eliminering av zoner med låg -hastighet vid botten av smältbassängen. Samtidigt uppvisar svetsmikrostrukturen kornförfining och en minskad andel låga korngränser-; följaktligen når draghållfastheten och töjningen 96 % respektive 65 % av basmetallens värden. Denna metod kräver ingen extra extrautrustning, erbjuder hög flexibilitet och mångsidighet, och ger en hållbar lösning för industriell tillämpning av ultrahögeffektlasersvetsning av tjocka plåtar. Studien erkänner dock också vissa begränsningar - såsom kravet på ett ytterligare bearbetningssteg och avsaknaden av en tydligt definierad korrelation mellan specifika material och optimal ytjämnhet - vilket indikerar behovet av ytterligare forskning och förfining i framtiden.
03
Visuell analys
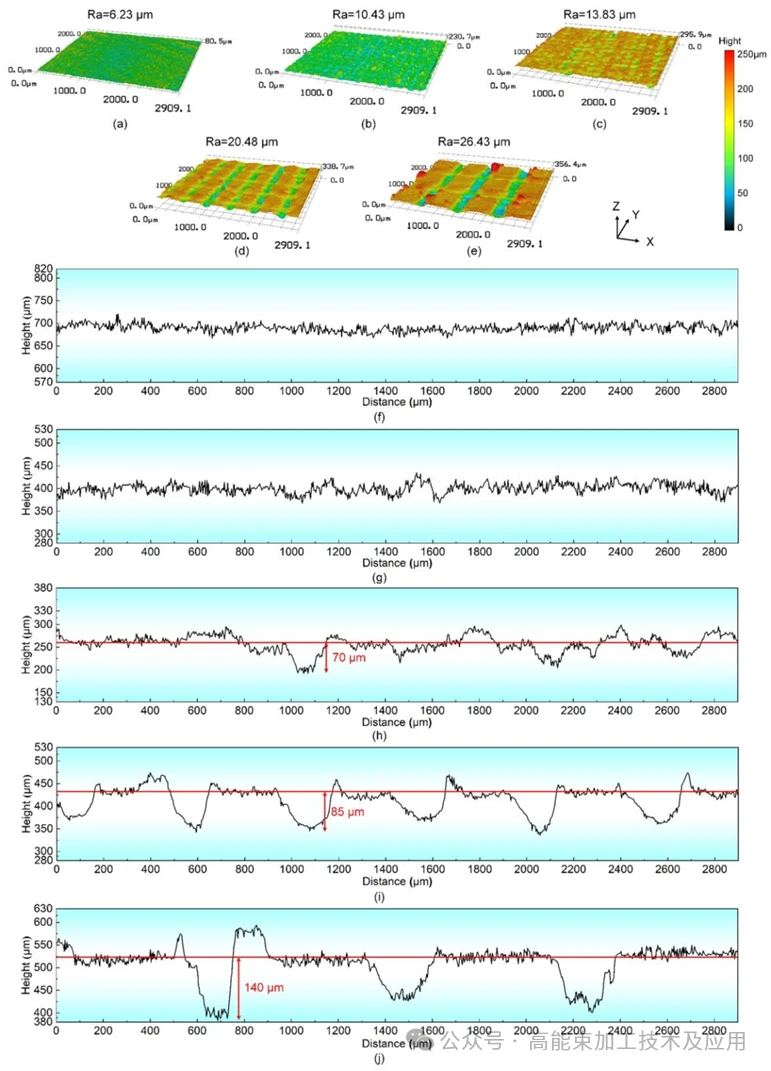
Figur 1 illustrerar att ytan på prov P-0 (a, f) inte uppvisar några som helst mikrostrukturer, utan verkar helt slät och platt. Prov P-1 (b, g)-bearbetat med låg effekt och hög skanningshastighet (45 W, 150 Hz)-har förskjutna fisk-skala-liknande smältpooler (Ra=6.23 μm). Prov P-2 (c, h)-bearbetat vid 90 W och 100 Hz-visar kontinuerliga, ripple-liknande spår (Ra=10.43 μm) utan åtföljande stänk. Proverna P-3 (d, i) och P-4 (e, j) - bearbetade vid en högre effektnivå (120 W) - uppvisar Ra-värden som når 20,48 μm respektive 26,43 μm, kännetecknade av närvaron av djupa spår och stänkpartiklar. Dessa resultat visar att mikrostrukturerna i P-2-gruppen har måttlig grovhet; denna konfiguration säkerställer effektivt absorption av laserenergi samtidigt som man undviker alltför stora luckor, och lägger därmed en solid grund för att undertrycka puckeldefekter. Däremot kan prov P-0, som inte har genomgått någon ytstruktureringsbehandling, inte uppnå denna fördelaktiga effekt.
04
Sammanfattning
Den här studien föreslår en ytmikro-struktureringsmetod för stumfogar, som framgångsrikt uppnår dämpning av "puckel"-defekter under enkel-pass, ultra-hög-lasersvetsning av 20 mm tjockt 316L rostfritt stål. Detta tillvägagångssätt möjliggör produktion av skarvar av hög-kvalitet utan behov av extra extrautrustning. Metoden använder en pulsad laser för att tillverka mikro-strukturer med måttlig ojämnhet på fogens yta (med en stumspalt som sträcker sig från 1/15 till 2/15 av laserpunktens diameter). Å ena sidan främjar detta svetsbadsexpansion och förbättrar laserenergiabsorptionen, vilket underlättar övergången av nyckelhålet från ett stängt tillstånd till ett stabilt, helt penetrerande tillstånd. Å andra sidan, genom att utnyttja Marangoni-effekten, ökar den tangentiella hastigheten för den smälta metallen nära nyckelhålsväggarna, vilket förhindrar smältans nedåtgående flöde och eliminerar låghastighetszoner i botten av svetsbadet, vilket i grunden minskar smältansamlingen vid basen. Dessutom utsätter ytmikro{18}}struktur svetssömmen för högre topptemperaturer och förlängda uppehållstider vid förhöjda temperaturer, vilket resulterar i kornförfining. I slutändan leder detta till förbättrade mekaniska egenskaper, där draghållfastheten och förlängningen av fogen når 96% respektive 65% av basmetallens värden. Jämfört med traditionella tekniker-som vakuum-understödda eller elektromagnetiskt assisterade metoder-ger det här tillvägagångssättet överlägsen flexibilitet och bred tillämpbarhet; teoretiskt sett är den lämplig för sammanfogning av långa sömmar och böjda ytor över olika materialtjocklekar. Vissa begränsningar kvarstår dock, inklusive kravet på ytterligare bearbetningssteg och avsaknaden av tydligt definierade korrelationer mellan specifika material och deras optimala ytjämnhetsparametrar; Följaktligen bör framtida forskning fokusera på att ytterligare optimera effektiviteten i mikro{27}}struktureringsprocessen.


